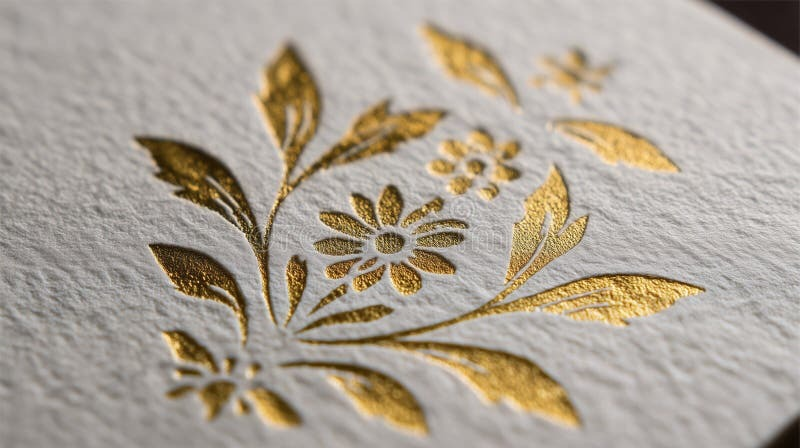
击凸做浅了看不出来,做深了纸面开裂。深度上限由纸张克重和纤维长度共同决定。
深度与克重的对应
157g 铜版纸的击凸深度建议控制在 0.25-0.35mm,超过 0.4mm 时,凸起顶端的涂层开始出现细微裂纹。200g 哑粉纸可做到 0.35-0.45mm;250g 以上或双层裱糊的纸面,0.5mm 也稳定。
反过来,深度低于 0.2mm 时,除非在强侧光下,否则几乎看不出立体感。所以 0.3mm 左右是多数礼盒的甜点区。
凸版与凹版的配合
击凸需要阴阳两块版对压。阳版做图案,阴版做对应的凹槽,凹槽深度比目标凸起深 0.1mm,给纸张留回弹余量。阴版做浅了,纸张被“挤”而不是“塑”,边缘会出现亮边。
我们常用的阳版材料是镁合金,细线条能到 0.2mm;大面积图案用铜版,耐压次数更高。
与烫金叠加工艺
烫金加击凸(俗称烫凸)要先烫后击,顺序反了箔层会裂。温度按烫金参数走,但压力要下调 15%,因为击凸本身会再加一次压。
验收标准
侧光 45 度目检,凸起边缘清晰、无裂纹、无亮边;用深度尺抽测三点,与图纸偏差不超过 0.05mm。
本次记录的数据要点
- 157g 铜版:0.25-0.35mm;200g 哑粉:0.35-0.45mm
- 超过 0.4mm 时涂层易出现细微裂纹
- 阴版凹槽比目标凸起深 0.1mm,留回弹余量
- 烫凸先烫后击,击凸压力下调 15%
以上数据来自 2025-09 的车间记录,随批次与材料可能有小幅波动。若需针对具体盒型核算,可把尺寸与工艺发给工艺组,我们按实物条件重新测算。